Galeria
Clique nas imagens para ampliar
Detector de contaminantes metálicos: funcionamento, aplicações e integração industrial
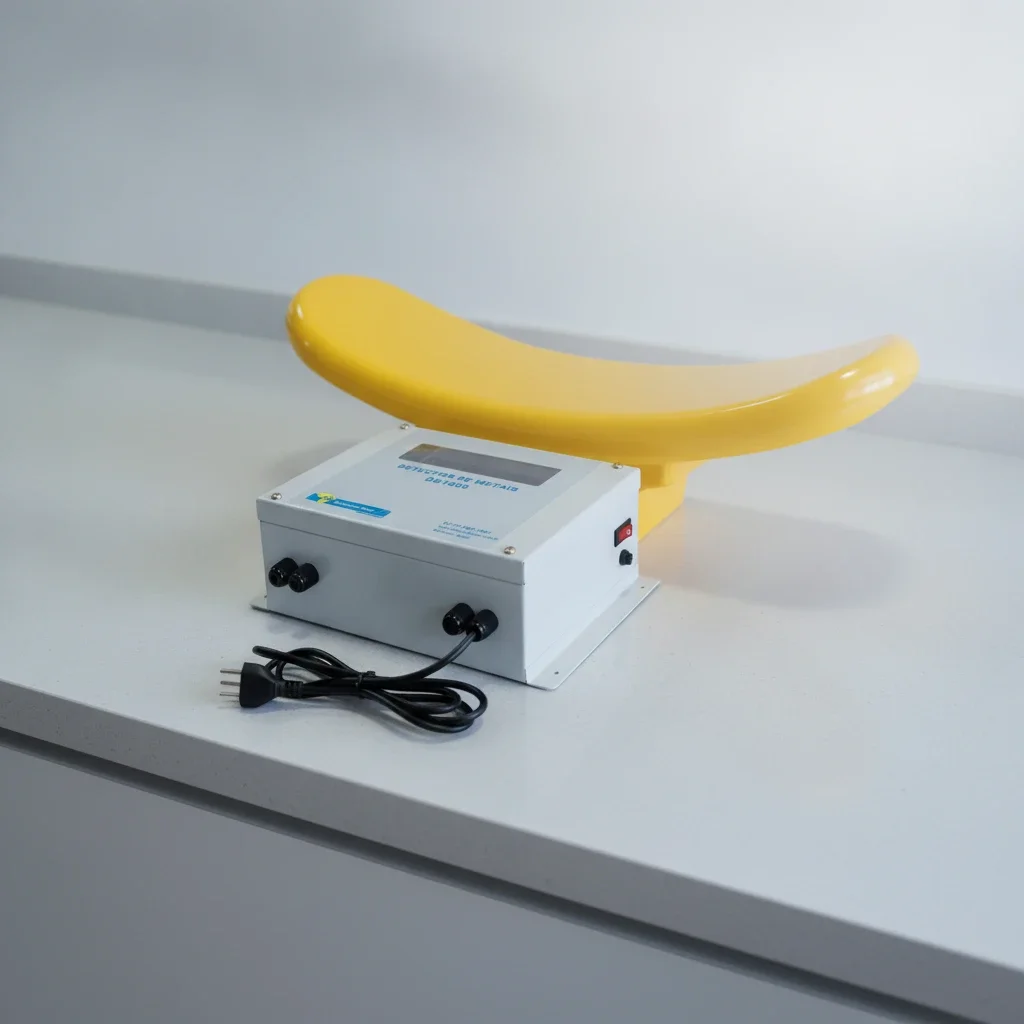
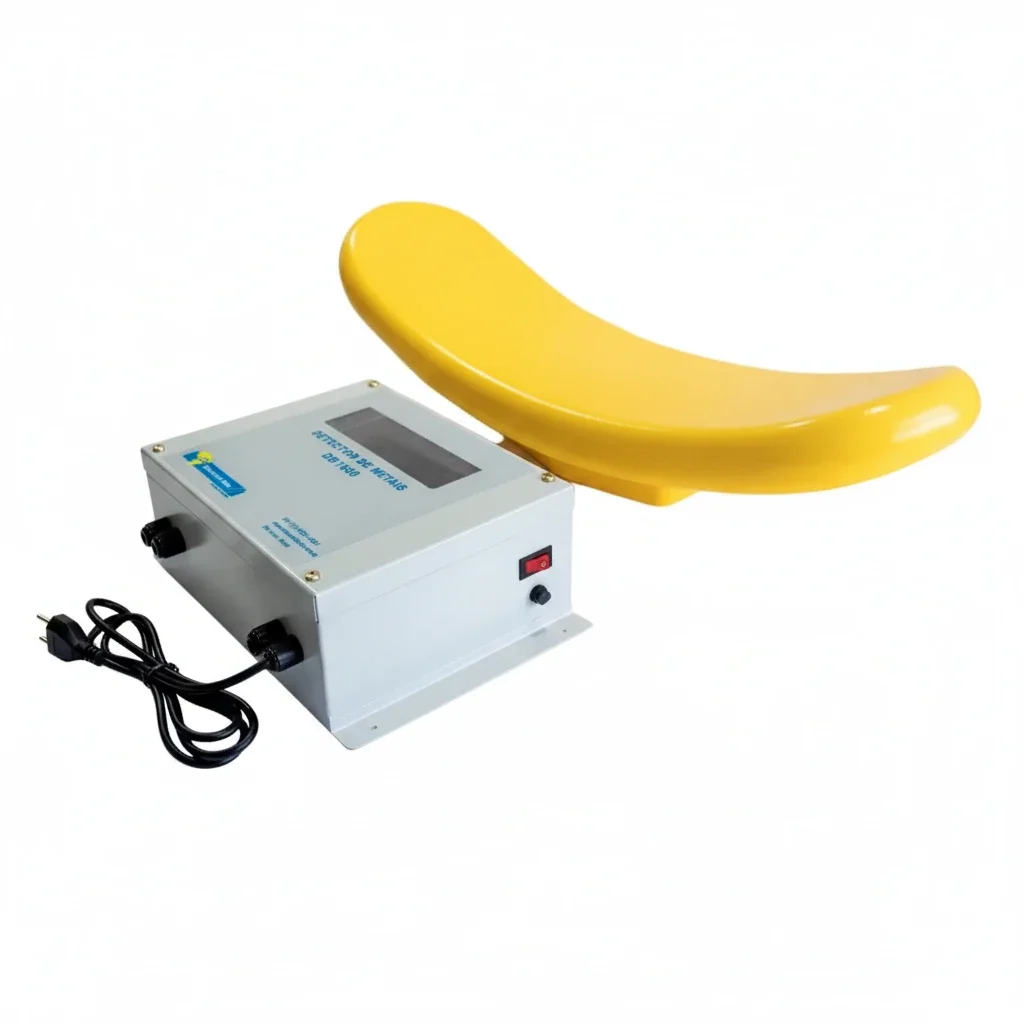
Um detector de contaminantes metálicos é um equipamento de inspeção industrial desenvolvido para identificar a presença de partículas metálicas em produtos, matérias-primas ou fluxos de produção.
Quando detecta uma alteração associada a esse tipo de contaminante, o sistema pode emitir um sinal de alerta e, conforme a configuração adotada, acionar uma etapa de rejeição ou outra resposta operacional.
Sua função é apoiar o controle de qualidade, proteger equipamentos posteriores e reduzir riscos de interrupções no processo.
O papel do detector no controle do processo
Em uma linha produtiva, partículas metálicas podem chegar ao fluxo por diferentes motivos, como desgaste de componentes, desprendimento acidental de partes metálicas, falhas de manutenção ou contaminação durante o transporte e o processamento.
Mesmo quando são pequenas, essas partículas podem comprometer a qualidade do produto, causar danos em máquinas instaladas a jusante ou exigir a interrupção da operação para investigação e correção.
O detector de metais industrial atua como uma barreira de inspeção.
Ele monitora o material durante sua passagem por um ponto definido da linha e identifica alterações compatíveis com a presença de contaminantes metálicos.
A resposta depende da configuração do sistema. Pode ser apenas um aviso para a equipe responsável ou pode envolver a retirada do material identificado, quando existe integração com um mecanismo de rejeição.
Essa inspeção é especialmente relevante quando o fluxo é contínuo e o volume processado torna inviável a verificação manual de cada unidade ou lote.
A instalação pode ser considerada em correias transportadoras, linhas de produção e sistemas de transporte, sempre levando em conta o layout, as características do produto e os riscos associados à operação.
Por que partículas metálicas representam um risco?
A presença de um contaminante metálico pode gerar impactos em três frentes principais.
- Qualidade do produto: o material contaminado pode deixar de atender aos critérios internos de controle ou às exigências aplicáveis ao processo em que será utilizado.
- Proteção de equipamentos: partículas metálicas podem alcançar trituradores, moinhos, prensas, transportadores, sistemas de processamento ou outros equipamentos posteriores, aumentando o risco de danos e paradas.
- Continuidade operacional: uma ocorrência não identificada pode provocar interrupções inesperadas, retrabalho, descarte de material e necessidade de inspeções corretivas.
Por isso, o detector não deve ser visto apenas como um acessório de sinalização.
Ele pode fazer parte de uma estratégia mais ampla de controle do processo, na qual a empresa procura identificar desvios antes que eles avancem para etapas de maior risco ou custo operacional.
Os resultados efetivos, entretanto, dependem da escolha, da configuração, da instalação e da validação do equipamento em relação ao processo real.
Detecção de contaminantes não é o mesmo que separação magnética
Embora a detecção de metais e a separação magnética estejam relacionadas ao controle de materiais ferrosos, suas funções são diferentes.
Um separador magnético é utilizado para atrair e retirar determinados materiais magnéticos do fluxo, conforme o princípio e a configuração do equipamento.
Já um detector de metais tem como função identificar uma alteração associada à presença de material metálico e comunicar essa ocorrência por meio de alerta ou de uma resposta integrada.
Essa distinção é importante porque a inspeção e a remoção podem ocorrer em etapas diferentes.
O detector pode indicar que existe um contaminante no fluxo, mas a retirada automática não é necessariamente uma função obrigatória ou incorporada a toda instalação.
Quando a aplicação exige a remoção do material identificado, torna-se necessário avaliar a integração com um sistema de rejeição compatível com a velocidade da linha, o tipo de produto e a lógica de operação.
Na prática, a inspeção em fluxo é relevante quando o processo precisa monitorar continuamente o material que passa por um ponto específico.
A separação magnética, por sua vez, pode ser escolhida quando o objetivo principal é retirar partículas atraídas por um campo magnético.
A decisão entre uma solução, outra ou uma combinação de tecnologias deve considerar o risco que se pretende controlar.
Onde esse tipo de equipamento pode ser considerado?
Detectores de metais podem ser aplicados em diferentes ambientes industriais, desde que a configuração seja analisada conforme o produto e o fluxo.
Entre os contextos em que essa avaliação pode ser pertinente incluem diferentes aspectos técnicos.
- Linhas de mineração e reciclagem, nas quais equipamentos de processamento podem estar sujeitos à passagem de fragmentos metálicos.
- Operações siderúrgicas, metalúrgicas, de fundição e usinagem, com necessidade de controle em etapas de transporte ou processamento.
- Indústrias de plásticos, cerâmica, borracha e embalagens, em pontos nos quais a matéria-prima ou o produto acabado precisa ser inspecionado.
- Processos alimentícios, quando o controle de qualidade inclui a verificação de contaminantes metálicos.
- Agronegócio e operações de açúcar e álcool, conforme o fluxo de materiais e os equipamentos envolvidos.
- Sistemas de transporte e movimentação de materiais em que a proteção de máquinas posteriores seja uma prioridade.
Esses exemplos não significam que exista uma configuração única para todos os setores.
O mesmo equipamento pode exigir análise diferente quando muda o tipo de produto, a velocidade da correia, a abertura disponível, o ambiente industrial ou o objetivo da inspeção.
O que avaliar antes de especificar a solução?
Antes de solicitar ou instalar um detector, a equipe industrial deve reunir informações sobre o processo.
Entre as perguntas mais úteis incluem diferentes aspectos técnicos.
- Qual produto ou matéria-prima passará pelo ponto de inspeção?
- O fluxo será contínuo, intermitente ou dividido em lotes?
- Qual é a velocidade de transporte do material?
- Quais dimensões de contaminante precisam ser consideradas na avaliação?
- O detector será instalado em uma correia transportadora, em uma linha de produção ou em outro sistema de transporte?
- O objetivo principal é proteger equipamentos, apoiar o controle de qualidade ou atender aos dois objetivos?
- Haverá apenas sinalização ou também uma etapa de rejeição?
- Existem condições ambientais ou operacionais que possam interferir na instalação e na validação?
A sensibilidade não deve ser tratada como um atributo universal, independente do contexto.
Ela pode ser adaptada ao tipo de produto, à velocidade do fluxo e às dimensões dos contaminantes que precisam ser identificados.
Por essa razão, a avaliação técnica deve considerar testes e condições compatíveis com a operação real, sem presumir que uma configuração adequada para uma linha será automaticamente adequada para outra.
A experiência da ITAL na avaliação industrial
A ITAL, possui mais de 60 anos de experiência em soluções magnéticas e atua nacionalmente.
No contexto dos Detectores de Metais, a empresa informa a possibilidade de adaptação da sensibilidade e da configuração às especificações do produto e da operação.
Essa característica reforça a importância de analisar o equipamento como parte do processo, e não como uma solução isolada.
Para uma especificação responsável, é recomendável apresentar à equipe técnica as informações disponíveis sobre produto, matéria-prima, fluxo, velocidade, ponto de instalação, equipamentos posteriores e necessidade de alerta ou rejeição.
A consulta deve confirmar quais características, condições de integração e procedimentos são aplicáveis ao caso concreto.
Assim, o detector pode ser avaliado com base em uma necessidade industrial real, preservando o equilíbrio entre controle de qualidade, proteção de equipamentos e continuidade produtiva.
Como funciona a detecção de metais em linhas de produção?
Um detector de contaminantes metálicos monitora continuamente o fluxo de produtos ou matérias-primas para identificar alterações provocadas pela presença de partículas metálicas.
Em uma linha industrial, o material passa por uma área de detecção formada por um campo eletromagnético.
Quando uma partícula metálica atravessa essa região, o equipamento reconhece a variação e pode emitir um sinal de alerta ou acionar um sistema de rejeição, conforme a configuração definida para o processo.
Esse funcionamento torna o detector de metais industrial diferente de um equipamento destinado apenas à separação magnética.
A separação magnética busca atrair ou reter determinados materiais ferrosos por meio de um elemento magnético.
Já a detecção em fluxo tem como finalidade identificar uma alteração durante a passagem do produto e informar o sistema de controle para que uma resposta operacional seja tomada.
Em algumas aplicações, as duas tecnologias podem fazer parte da mesma estratégia de proteção, mas cumprem funções distintas.
Fluxo de funcionamento passo a passo
- Passagem do material: o produto, a matéria-prima ou o material transportado percorre a abertura de detecção, normalmente em uma correia transportadora, linha de produção ou sistema de transporte.
- Formação do campo eletromagnético: a bobina de detecção estabelece uma área monitorada. O equipamento acompanha as condições do fluxo enquanto o material atravessa essa região.
- Identificação da alteração: quando uma partícula metálica passa pelo campo, suas características eletromagnéticas provocam uma alteração no sinal monitorado. O detector interpreta essa mudança segundo os parâmetros configurados para aquela aplicação.
- Geração da resposta: confirmada a condição de detecção, o sistema pode enviar um sinal de alerta para operadores ou para a automação industrial. Dependendo da configuração aplicada, também pode comandar uma ação de rejeição, desvio ou interrupção do fluxo.
- Tratamento do evento: a equipe ou o sistema integrado pode separar o material sinalizado, verificar a origem da partícula e decidir o procedimento adequado para preservar a qualidade do produto e a segurança dos equipamentos posteriores.
O processo é contínuo. Enquanto houver material atravessando a área monitorada, o detector acompanha o fluxo e procura variações compatíveis com a presença de contaminantes metálicos.
Isso permite posicionar a inspeção em pontos estratégicos, como antes de trituradores, moinhos, prensas, transportadores ou outras máquinas cuja proteção seja relevante para a operação.
A escolha do ponto depende do layout, do tipo de material, do risco operacional e do objetivo da inspeção.
Produto ou matéria-prima → correia transportadora ou linha de produção → área de detecção eletromagnética → identificação de possível partícula metálica → sinal de alerta e, quando previsto, acionamento do sistema de rejeição → continuidade do fluxo após o tratamento do evento.
O diagrama representa uma arquitetura conceitual.
A instalação real pode variar de acordo com o espaço disponível, o sentido do transporte, a forma de alimentação, o comportamento do produto e os equipamentos que já integram a linha.
Alerta e rejeição são funções diferentes
A detecção e a retirada do contaminante são etapas relacionadas, mas não são exatamente a mesma função.
O sinal de alerta informa que o equipamento identificou uma alteração associada à presença de metal.
Essa informação pode ser apresentada ao operador ou encaminhada ao sistema de controle da linha para investigação e tomada de decisão.
O sistema de rejeição acrescenta uma ação física ou operacional ao processo.
Ele pode ser configurado para retirar, desviar ou interromper o material sinalizado, desde que essa integração seja prevista e adequada ao fluxo.
Portanto, um detector não precisa obrigatoriamente operar com um mecanismo de rejeição.
Em determinadas linhas, o alerta é suficiente para orientar uma inspeção manual ou uma parada controlada.
Em outras, a resposta automática é mais apropriada para evitar que o material avance até equipamentos posteriores ou para reduzir a possibilidade de mistura com o produto aprovado.
A definição entre alerta, parada, desvio e rejeição automática deve considerar o tipo de material, a velocidade da linha, o espaço de instalação, a segurança operacional e a forma como o processo trata produtos não conformes.
A compatibilidade entre os componentes também precisa ser avaliada tecnicamente, sem presumir que todo detector possa ser conectado a qualquer sistema de automação ou rejeição.
Variáveis que influenciam a detecção
A sensibilidade não deve ser tratada como um atributo isolado ou universal.
O desempenho esperado depende da relação entre o detector e as condições reais da operação.
Entre os principais fatores de avaliação incluem diferentes aspectos técnicos.
- Tipo de produto: características físicas e eletromagnéticas do material podem influenciar a configuração e a estabilidade do monitoramento.
- Velocidade do fluxo: quanto mais rápido o transporte, menor pode ser o tempo disponível para identificar o evento e executar uma resposta adequada.
- Dimensão do contaminante: partículas com dimensões diferentes podem produzir alterações distintas no campo monitorado, exigindo validação compatível com o risco do processo.
- Abertura de detecção: o espaço pelo qual o produto passa deve ser considerado na análise da instalação e da sensibilidade aplicável.
- Formato da linha: alimentação contínua, transporte por correia, queda de material e outras configurações podem exigir abordagens diferentes.
- Ambiente industrial: vibração, interferências operacionais, umidade, poeira e alterações no processo devem ser avaliadas durante a definição da solução.
Por esse motivo, a configuração deve ser analisada com amostras, condições e parâmetros representativos da operação, sempre que isso fizer parte do procedimento técnico adotado.
Uma regulagem adequada para um produto ou velocidade não deve ser automaticamente transferida para outra linha sem verificação.
Como a automação participa da resposta?
Em uma arquitetura de automação industrial, o detector pode funcionar como um ponto de inspeção que envia uma informação ao controle da linha.
Esse sinal pode ser utilizado para acionar uma indicação visual ou sonora, registrar o evento, solicitar uma parada ou coordenar um mecanismo de rejeição.
A lógica aplicada depende dos componentes instalados e dos requisitos de segurança e rastreabilidade do processo.
A integração com um controlador lógico programável, ou CLP, pode ser considerada quando a linha precisa coordenar detecção, temporização, transporte e rejeição.
Entretanto, a compatibilidade específica, os sinais disponíveis e a lógica de comando devem ser confirmados na avaliação técnica.
O objetivo é evitar respostas fora de tempo, rejeições incorretas ou interrupções desnecessárias do fluxo.
A ITAL, atua há mais de 60 anos em soluções magnéticas e possui domínio técnico relacionado a aplicações industriais desse campo.
No caso de seus Detectores de Metais, a informação disponível indica monitoramento contínuo e possibilidade de configuração com alerta ou sistema de rejeição.
A escolha da arquitetura deve ser feita conforme as especificações do produto, da operação e da linha onde o equipamento será aplicado.
Na prática, o detector funciona melhor quando é tratado como parte de uma estratégia de controle de qualidade e proteção de processo, e não como um componente isolado.
A avaliação do fluxo, a definição do ponto de inspeção, a configuração da sensibilidade e a integração da resposta devem ser consideradas em conjunto.
Para selecionar uma solução adequada, é recomendável encaminhar à ITAL os dados técnicos da aplicação e confirmar quais configurações e formas de integração são compatíveis com a necessidade industrial.
Principais aplicações por indústria e tipo de processo
Os Detectores de Metais são aplicados em diferentes etapas industriais para identificar partículas metálicas presentes em matérias-primas, produtos em processamento ou produtos acabados.
Na prática, o equipamento pode cumprir três funções principais. Proteger máquinas posteriores contra danos, apoiar o controle de qualidade e reduzir o risco de paradas provocadas por contaminantes no fluxo.
A escolha da solução não deve considerar apenas o setor de atuação.
É necessário analisar o tipo de material transportado, a velocidade da linha, o formato do fluxo, o espaço disponível, o nível de risco operacional e a resposta esperada após a detecção.
Assim, um detector de contaminantes metálicos instalado em uma correia transportadora pode ter requisitos diferentes de outro aplicado em uma linha de inspeção de produto acabado.
Mineração, siderurgia e metalurgia
Na mineração, os detectores podem ser posicionados em pontos de transporte de minério, agregados ou outros materiais processados, especialmente antes de equipamentos sujeitos a danos pela presença de peças ou fragmentos metálicos.
A aplicação pode estar relacionada à proteção de britadores, trituradores, moinhos e transportadores, conforme o arranjo da planta e o risco identificado no processo.
Em siderurgia e metalurgia, a inspeção pode complementar as etapas de movimentação e processamento de materiais, ajudando a identificar alterações associadas à presença de metais no fluxo monitorado.
A finalidade pode ser proteger equipamentos posteriores ou apoiar uma etapa de controle, dependendo de onde o detector é instalado e de como a linha foi configurada.
Em ambos os setores, o ambiente industrial, a característica do material e a intensidade do fluxo influenciam a definição do ponto de detecção.
Por isso, a especificação deve ser feita com base nas condições reais da operação, e não somente na classificação genérica da indústria.
Reciclagem, fundição e usinagem
Na reciclagem, diferentes materiais podem circular pela mesma instalação, com variações de composição, granulometria e densidade.
Um detector pode ser utilizado para monitorar o fluxo antes de etapas que envolvam trituração, moagem, compactação ou outras operações com equipamentos posteriores.
O objetivo é reduzir o risco de que peças metálicas ou fragmentos inadequados avancem para uma máquina que não esteja preparada para recebê-los.
Em fundições, a aplicação deve ser relacionada ao fluxo específico de matérias-primas ou produtos em processamento.
Já na usinagem, a inspeção pode fazer sentido em pontos nos quais a presença de partículas metálicas ou componentes fora do padrão represente risco para a continuidade da operação, para o equipamento ou para a etapa seguinte.
Nesses casos, a definição do detector depende de fatores como o material transportado, a forma de alimentação da linha, a posição dos equipamentos e o tipo de resposta desejada.
A inspeção pode ser usada como barreira de proteção de máquina, como apoio ao controle de qualidade ou como parte de uma estratégia de prevenção de paradas.
Indústria alimentícia, plásticos e cerâmica
Na indústria alimentícia, o detector pode ser integrado a uma linha de produção para verificar a passagem de produtos ou matérias-primas e reduzir o risco de presença de partículas metálicas.
O ponto de instalação deve considerar o formato do produto, a velocidade do transporte, a etapa de inspeção e a necessidade de sinalização ou rejeição.
Em processos de plásticos, a inspeção pode ser aplicada ao transporte de matérias-primas, compostos ou produtos acabados, conforme o fluxo e os riscos da operação.
A detecção pode contribuir para a proteção de equipamentos posteriores e para o controle de qualidade, desde que o sistema seja configurado de acordo com as características do material processado.
Na cerâmica, o detector pode ser considerado em linhas de transporte e processamento nas quais contaminantes metálicos possam comprometer máquinas, etapas subsequentes ou a conformidade do produto.
A aplicação deve levar em conta o tipo de material, a movimentação pela linha e o local em que a identificação produzirá uma resposta operacional útil.
Agronegócio, açúcar e álcool, embalagens, borracha e transporte
No agronegócio e nos segmentos de açúcar e álcool, matérias-primas e produtos podem percorrer correias transportadoras, elevadores, dutos ou outros sistemas de movimentação.
A aplicação do detector deve ser avaliada nos pontos em que a identificação de partículas metálicas possa proteger equipamentos posteriores ou apoiar o controle do processo.
Em embalagens e borracha, a inspeção pode ser associada ao acompanhamento de matérias-primas, produtos intermediários e itens acabados.
A escolha do ponto adequado depende do fluxo, do formato do produto e do risco de que um contaminante avance para a etapa seguinte sem ser identificado.
No transporte interno de materiais, o detector pode atuar em conjunto com correias transportadoras e sistemas de movimentação industrial.
Essa integração é relevante quando a empresa precisa monitorar continuamente o fluxo e estabelecer uma resposta definida para situações de detecção, como um alerta operacional ou a retirada do material, quando houver sistema de rejeição configurado para essa finalidade.
Aplicações organizadas pelo objetivo operacional
A análise por objetivo ajuda a definir melhor a aplicação.
- Proteção de máquinas: instalação antes de trituradores, moinhos, prensas, britadores, transportadores ou outros equipamentos posteriores que possam ser afetados pela presença de partículas metálicas.
- Controle de qualidade: inspeção de matéria-prima, produto em processo ou produto acabado para reduzir o risco de passagem de contaminantes metálicos.
- Prevenção de paradas: monitoramento contínuo de pontos críticos para que uma alteração no fluxo seja identificada antes de provocar danos ou interrupções inesperadas.
- Rastreabilidade operacional: associação do sinal de detecção aos procedimentos internos da linha, conforme os recursos de automação e controle disponíveis.
Essas finalidades podem coexistir, mas não são automaticamente equivalentes.
Um detector instalado para proteger uma máquina pode ter uma lógica de resposta diferente de um equipamento usado em uma etapa final de controle de qualidade.
Do mesmo modo, detectar uma partícula não significa necessariamente removê-la. A retirada depende da configuração aplicada e da existência de um mecanismo de rejeição compatível com o processo.
O que avaliar antes de definir a aplicação?
Antes de solicitar uma solução, a equipe industrial deve reunir informações sobre o material, a velocidade do fluxo, as dimensões esperadas dos contaminantes, o tipo de transporte, o espaço de instalação e os equipamentos localizados antes e depois do ponto de inspeção.
Também é importante esclarecer se a prioridade é proteger uma máquina, controlar o produto, evitar paradas ou combinar esses objetivos.
A sensibilidade e a configuração não devem ser tratadas como atributos universais.
Elas precisam ser analisadas conforme o produto, a matéria-prima, o ambiente industrial e as condições reais de operação.
Testes e validações compatíveis com o processo ajudam a verificar se o ponto escolhido e a resposta prevista atendem à necessidade da planta.
Com mais de 60 anos de experiência em soluções magnéticas, a ITAL, atua em múltiplos segmentos industriais e informa que seus Detectores de Metais podem ter a sensibilidade e a configuração adaptadas às especificações do produto e da operação.
Para definir uma aplicação adequada, é recomendável consultar tecnicamente a empresa e detalhar o fluxo, o material processado, o risco operacional e a integração desejada.
Como definir sensibilidade e configuração do detector?
A sensibilidade de um detector de metais não deve ser escolhida como um valor universal.
Ela precisa ser relacionada ao produto, à velocidade do transporte, às dimensões esperadas do contaminante, ao formato da linha e às condições do ambiente industrial.
Na prática, uma configuração adequada busca equilibrar a capacidade de identificar partículas metálicas com a estabilidade da operação, evitando tanto falhas de detecção quanto alertas incompatíveis com o processo.
Os Detectores de Metais da ITAL podem ter a sensibilidade e a configuração adaptadas às especificações do produto e da operação.
A definição final, porém, depende da análise técnica da aplicação real, incluindo o comportamento do material durante o transporte e os requisitos de controle de qualidade ou de proteção dos equipamentos posteriores.
Antes de avaliar um equipamento, a equipe industrial deve reunir informações objetivas sobre o processo.
- Tipo de produto: qual material será inspecionado? É matéria-prima, produto intermediário ou produto acabado? O fluxo é uniforme ou apresenta variações de densidade, umidade, granulometria e formato?
- Velocidade de transporte: em que velocidade o material passa pela área de detecção? A velocidade é constante ou muda conforme a etapa produtiva?
- Dimensão esperada do contaminante: qual é o menor fragmento metálico que precisa ser identificado segundo o risco do processo? Há possibilidade de partículas com formatos, posições ou orientações diferentes?
- Formato da linha: o material passa por correia transportadora, duto, queda livre ou outro sistema de transporte? Existe espaço suficiente para a abertura de detecção e para os componentes de sinalização ou rejeição?
- Volume e regularidade do fluxo: o processo é contínuo, intermitente ou composto por lotes? O fluxo pode acumular material ou formar espaços vazios durante a inspeção?
- Ambiente industrial: há vibração, poeira, umidade, variações de temperatura, estruturas metálicas próximas ou outras condições que devam ser consideradas na instalação?
- Resposta desejada: o objetivo principal é gerar um sinal de alerta, interromper uma etapa, orientar uma inspeção ou integrar o detector a um sistema de rejeição?
Esse levantamento não substitui a avaliação técnica, mas reduz incertezas e ajuda a direcionar a escolha da configuração.
Também permite que a equipe descreva o processo com maior precisão ao solicitar uma proposta ou orientação especializada.
Por que a sensibilidade não é um atributo isolado?
A sensibilidade indica a capacidade de perceber alterações associadas à presença de partículas metálicas, mas seu desempenho depende da interação entre equipamento, produto e processo.
Um ajuste mais sensível, por exemplo, não deve ser analisado separado da velocidade de transporte, da abertura de detecção, da distribuição do material e das condições de instalação.
O tipo de produto pode influenciar a estabilidade da inspeção.
Materiais com características físicas variáveis, fluxo irregular ou composição heterogênea podem exigir uma análise diferente daquela aplicada a um produto uniforme.
Da mesma forma, uma partícula metálica pequena pode apresentar desafios distintos conforme sua posição no fluxo, seu formato e a quantidade de material que passa simultaneamente pela área monitorada.
A velocidade de transporte também é relevante.
Quanto mais dinâmica for a passagem do produto, mais importante se torna avaliar o tempo disponível para identificar a alteração e executar a resposta configurada.
Se a linha tiver acelerações, paradas, mudanças de vazão ou acúmulo de material, essas condições devem fazer parte da validação.
A abertura de detecção é outro elemento do conjunto.
Ela deve ser compatível com as dimensões do produto, com o espaço disponível e com o modo como o material atravessa o equipamento.
Uma abertura inadequadamente dimensionada pode comprometer a aplicação ou dificultar a obtenção de uma configuração estável.
Por isso, não é recomendável escolher a sensibilidade apenas com base em uma expectativa genérica de desempenho.
Interferências e posicionamento na linha
A instalação deve considerar as características do entorno.
Vibrações mecânicas, movimentação irregular da correia, estruturas metálicas próximas, alterações na alimentação e intervenções frequentes podem afetar a consistência do monitoramento.
O posicionamento também precisa facilitar o acesso para inspeção, limpeza operacional e manutenção, de acordo com as condições do processo.
Quando o detector é instalado antes de equipamentos posteriores, como máquinas de processamento ou transporte, a análise deve considerar o risco que um contaminante pode representar para essa etapa.
Quando a prioridade é o controle de qualidade do produto, o ponto de inspeção deve ser relacionado ao momento em que a identificação agrega maior segurança ao fluxo produtivo.
A definição do local não deve considerar apenas a disponibilidade física.
É necessário observar a estabilidade do fluxo, a segurança da operação, a possibilidade de atuação sobre o material identificado e a comunicação com os responsáveis pelo processo.
Em aplicações com mudanças frequentes de produto, também é importante verificar como a configuração será revisada quando houver alteração de receita, granulometria, embalagem ou velocidade.
Validação com o processo real
A configuração deve ser validada em condições representativas de uso.
Isso significa considerar o produto que efetivamente será transportado, a velocidade praticada, a carga do fluxo e o ambiente em que o detector funcionará.
Testes compatíveis com o processo ajudam a verificar se a resposta do equipamento atende ao objetivo definido e se existem situações que exigem ajuste adicional.
Essa validação também contribui para diferenciar um alerta relacionado a uma partícula metálica de uma ocorrência provocada por uma condição operacional.
O procedimento, os critérios de aceitação e a frequência das verificações devem ser definidos pela equipe responsável, conforme os requisitos internos de qualidade, segurança e manutenção.
Como as condições variam entre linhas, não é adequado apresentar um valor de sensibilidade ou uma capacidade de detecção como regra geral sem conhecer a aplicação.
Perguntas para a decisão técnica
Antes de solicitar uma solução, a equipe pode responder às seguintes perguntas.
- Qual produto ou matéria-prima será inspecionado?
- Qual é a faixa de velocidade do fluxo e ela permanece estável durante a operação?
- Qual dimensão de contaminante metálico representa risco para o processo ou para o produto?
- O material passa por correia transportadora, sistema de transporte, queda ou outra configuração?
- Quais são as dimensões disponíveis para a abertura de detecção e para a instalação?
- Existem vibrações, umidade, poeira, estruturas metálicas ou outras interferências no local?
- O objetivo principal é proteger equipamentos, apoiar o controle de qualidade ou atender aos dois objetivos?
- O sistema precisa apenas emitir um sinal de alerta ou deve ser avaliada a integração com rejeição?
- Como o material identificado será tratado após a detecção?
- Quem acompanhará a validação, a inspeção e a manutenção do equipamento?
- Haverá alteração de produto, velocidade ou layout ao longo da operação?
- Quais informações de instalação, integração e suporte técnico precisam ser confirmadas antes da decisão?
A ITAL, atua há mais de 60 anos em soluções magnéticas e informa atendimento nacional, além de atuar como fabricante, distribuidor e prestador de serviços com suporte de manutenção.
Para especificar um detector de contaminantes metálicos, a recomendação é apresentar os dados reais da linha e confirmar tecnicamente a configuração aplicável ao produto, à velocidade, à dimensão do contaminante e ao ambiente de operação.
Essa abordagem favorece uma decisão baseada no processo, e não apenas em uma expectativa genérica de sensibilidade.
Integração com correias transportadoras, rejeição e automação
A integração de um detector de metais industrial começa pela definição do ponto em que o fluxo de material será monitorado.
Em uma correia transportadora, o equipamento pode ser instalado em uma etapa na qual o produto ou a matéria-prima atravesse a área de detecção de maneira controlada e contínua.
Em linhas de produção e sistemas de transporte, a posição deve considerar o layout, o sentido do fluxo, o acesso para inspeção e a necessidade de proteger equipamentos posteriores.
De forma geral, a arquitetura envolve quatro elementos principais.
- Ponto de detecção: região em que o material passa pelo campo eletromagnético e qualquer alteração associada à presença de partículas metálicas pode ser identificada.
- Controlador: unidade responsável por interpretar o sinal do detector e iniciar a resposta configurada para o processo.
- Sinalização: recurso que informa a ocorrência detectada, podendo orientar uma verificação, uma parada ou outra ação definida pela operação.
- Mecanismo de rejeição: dispositivo ou lógica de processo destinada a desviar, retirar ou interromper o fluxo contaminado, quando essa função fizer parte da configuração aplicada.
Essa estrutura pode se comunicar com recursos de automação industrial, incluindo um CLP, painéis de controle e outros sistemas existentes.
A compatibilidade, os sinais disponíveis e a lógica de comando, entretanto, precisam ser confirmadas conforme o equipamento, o projeto da linha e os requisitos de segurança operacional.
Não é adequado presumir que toda instalação terá a mesma arquitetura ou que qualquer detector será compatível com um sistema específico sem avaliação técnica.
Monitoramento contínuo e resposta ao evento
Durante a operação, o material atravessa a zona de inspeção enquanto o detector monitora o fluxo.
Quando uma variação compatível com a presença de metal é identificada, o sistema pode gerar um sinal de alerta.
Esse sinal pode ser direcionado à equipe responsável, ao controlador da linha ou a uma rotina de automação definida para aquela aplicação.
A resposta pode assumir diferentes formas.
Em uma configuração, o processo pode apenas sinalizar a ocorrência para inspeção e registro.
Em outra, pode interromper temporariamente o transporte, acionar um desvio ou comandar um rejeitador.
A escolha depende do risco operacional, da velocidade da correia, do tipo de produto, do espaço disponível, do tempo necessário para resposta e da forma como o material contaminado deve ser tratado.
É importante distinguir duas funções relacionadas, mas não equivalentes, detectar e remover.
O detector identifica uma alteração associada a uma partícula metálica; a retirada exige um sistema de rejeição ou uma intervenção operacional planejada.
Portanto, a presença de um detector não significa, por si só, que o contaminante será automaticamente removido.
O alerta pode ser a resposta escolhida quando a aplicação exigir análise humana, parada controlada ou outra etapa posterior.
Integração com equipamentos e segurança do processo
Em aplicações destinadas à proteção de máquinas, o detector pode ser posicionado antes de equipamentos posteriores sujeitos a danos ou paradas, como etapas de transporte, processamento ou redução de material.
O objetivo é permitir que a ocorrência seja identificada antes de alcançar uma parte sensível da operação.
A posição ideal deve ser definida a partir do fluxo real, das características do material e da resposta necessária para evitar a continuidade do evento.
A integração também deve considerar a segurança da operação.
Devem ser avaliados o comportamento da linha em caso de alerta, a possibilidade de parada ou desvio do fluxo, o acesso para inspeção, a retomada do processo e a comunicação entre os componentes.
Alterações na velocidade, no produto ou no arranjo da linha podem exigir nova validação da configuração.
Por esse motivo, a decisão técnica não deve se limitar à instalação física do detector. É necessário analisar o conjunto formado por inspeção, comando, sinalização e resposta.
Os Detectores de Metais da ITAL são apresentados como soluções aplicáveis a correias transportadoras, linhas de produção e sistemas de transporte, com possibilidade de integração a sistemas de alerta ou rejeição conforme a configuração escolhida.
Essa abordagem se relaciona à proteção de equipamentos posteriores e ao controle do processo.
A ITAL, reúne mais de 60 anos de experiência em soluções magnéticas e atua nacionalmente como fabricante, distribuidora e prestadora de serviços.
A configuração efetiva da integração deve ser confirmada tecnicamente de acordo com a aplicação industrial.
O detector precisa obrigatoriamente de um sistema de rejeição?
Não. O detector pode operar com um sinal de alerta sem incluir um mecanismo automático de rejeição.
A necessidade de retirar o contaminante, parar a correia, desviar o produto ou apenas comunicar a ocorrência depende do objetivo da inspeção e dos riscos do processo.
Quando a remoção automática for necessária, o projeto deve prever um rejeitador ou outra solução compatível, além da lógica de comando e dos requisitos de segurança correspondentes.
Antes de solicitar uma solução, é recomendável informar o tipo de material, a velocidade do fluxo, o formato da correia ou da linha, o ponto disponível para instalação, o comportamento esperado após a detecção e os sistemas de automação já existentes.
Para avaliar alternativas de Detectores de Metais, soluções de manutenção industrial e integração, consulte as páginas correspondentes da ITAL ou solicite orientação técnica diretamente à empresa, sem presumir compatibilidades que não tenham sido validadas.
Benefícios para qualidade, produtividade e proteção de equipamentos
Os Detectores de Metais da ITAL contribuem para o controle de qualidade ao monitorar continuamente o fluxo de produtos ou matérias-primas e identificar alterações associadas à presença de partículas metálicas.
Controle de qualidade e redução do risco de contaminação
Na prática, o equipamento cria uma etapa de inspeção entre o processamento, o transporte e a saída do material, permitindo que a equipe industrial reaja antes que um contaminante avance para etapas posteriores.
Esse benefício é especialmente relevante quando o produto precisa seguir critérios consistentes de qualidade ou quando a presença de fragmentos metálicos pode comprometer sua utilização.
A detecção deve ser avaliada em conjunto com os demais controles do processo. O desempenho depende da configuração do equipamento, das características do produto, da velocidade do fluxo e das dimensões dos contaminantes que se pretende identificar.
A inspeção em fluxo também favorece uma visão mais contínua do processo.
Em vez de depender apenas de verificações pontuais, a empresa pode incorporar o monitoramento à própria linha de produção, conforme o layout e a necessidade operacional.
Assim, o detector pode apoiar procedimentos de controle, investigação de ocorrências e definição de respostas para desvios identificados.
Proteção de equipamentos posteriores
Além de proteger o produto, o detector pode atuar como uma barreira de proteção para máquinas instaladas depois do ponto de inspeção.
Uma partícula metálica que avance com o fluxo pode atingir trituradores, moinhos, prensas, transportadores ou outros equipamentos posteriores, dependendo da configuração da planta.
A identificação antecipada cria a possibilidade de emitir um alerta, interromper o fluxo ou acionar um mecanismo de rejeição, quando essa integração estiver prevista.
O benefício está relacionado à prevenção de eventos que podem causar danos, desgaste ou interrupções no processo.
No entanto, a resposta adequada depende da arquitetura da linha e da forma como o sinal do detector será tratado.
Detectar o contaminante e removê-lo são funções relacionadas, mas não necessariamente equivalentes. O equipamento pode apenas sinalizar a ocorrência ou ser integrado a um sistema de rejeição, conforme a solução definida para a aplicação.
Essa abordagem também se conecta à manutenção preventiva.
Ao reduzir a exposição de máquinas a elementos metálicos indesejados, o monitoramento pode complementar rotinas de inspeção, manutenção e segurança operacional.
O resultado efetivo, porém, deve ser avaliado conforme o material processado, o risco existente e as condições reais de operação.
Continuidade operacional e produtividade
A identificação de contaminantes em uma etapa adequada pode contribuir para a continuidade operacional ao reduzir a probabilidade de ocorrências que provoquem paradas inesperadas.
Quando o fluxo é monitorado e a resposta está definida, a equipe pode agir de maneira mais organizada diante de uma detecção, direcionando o material, interrompendo a operação ou verificando o trecho correspondente da linha, conforme o procedimento adotado.
Esse apoio à produtividade não significa que todo processo terá o mesmo desempenho ou que a instalação do detector eliminará paradas.
A produtividade depende de fatores como disponibilidade da linha, manutenção, qualidade da matéria-prima, treinamento operacional, integração com a automação e adequação da sensibilidade.
Por isso, o benefício deve ser analisado como potencial operacional, e não como resultado uniforme.
Uma solução bem especificada pode melhorar o controle do processo porque transforma a presença de partículas metálicas em um evento identificável e tratável.
Para avaliar esse potencial, é importante observar o ponto de instalação, a velocidade de transporte, o espaço disponível, a necessidade de rejeição e a forma de comunicação com os sistemas existentes.
O que avaliar antes de escolher?
Antes de solicitar uma solução, a equipe industrial deve responder a algumas perguntas.
- Qual produto ou matéria-prima será inspecionado?
- Em que etapa do processo o risco de contaminação é mais relevante?
- Qual é a velocidade do fluxo e como o material é transportado?
- Quais dimensões de contaminante precisam ser consideradas?
- O objetivo principal é controle de qualidade, proteção de máquinas ou ambos?
- O processo precisa apenas de alerta ou também de rejeição?
- Como o detector será acompanhado pelas rotinas de manutenção preventiva?
Com mais de 60 anos de experiência em soluções magnéticas, a ITAL, apresenta seus Detectores de Metais como recursos voltados à proteção do processo e ao controle de qualidade.
A empresa atua em diferentes segmentos industriais e informa que a sensibilidade e a configuração podem ser adaptadas às especificações do produto e da operação.
A definição final deve ser feita a partir de uma avaliação técnica do processo real, considerando a instalação, a integração e o suporte de manutenção aplicável.
Manutenção, suporte técnico e critérios de avaliação
A escolha de um detector de metais industrial não termina na identificação do equipamento.
Para preservar a continuidade operacional, a avaliação deve considerar todo o ciclo de uso. Aplicação, instalação, configuração, integração, inspeção e manutenção.
Essa visão ajuda a alinhar o detector às condições reais da linha e reduz o risco de que mudanças no produto, no fluxo ou no layout comprometam o desempenho esperado.
Critérios para avaliar a solução
Antes de solicitar uma proposta ou definir a configuração, a equipe industrial deve reunir informações como.
- Aplicação: qual produto ou matéria-prima será inspecionado e qual é o risco operacional associado à presença de partículas metálicas?
- Instalação: o detector será aplicado em uma correia transportadora, linha de produção ou outro sistema de transporte? Há espaço suficiente para a instalação, inspeção e eventual intervenção?
- Configuração: quais são as características do produto, a velocidade do fluxo e as dimensões esperadas dos contaminantes? Essas variáveis influenciam a análise de sensibilidade.
- Integração: o processo necessita apenas de um sinal de alerta ou também de comunicação com automação industrial, CLP, parada de linha ou sistema de rejeição?
- Inspeção: como será verificado o desempenho do equipamento durante a rotina operacional e após alterações no processo?
- Manutenção: quais procedimentos de acompanhamento, limpeza, verificação, calibração ou assistência são aplicáveis ao modelo e ao ambiente industrial?
Esse levantamento também deve incluir as condições do ambiente, a frequência de operação, a acessibilidade ao equipamento e a necessidade de proteger máquinas posteriores.
Os critérios exatos precisam ser confirmados tecnicamente para cada aplicação, pois não existe uma configuração universal adequada a todos os produtos e fluxos.
Por que o acompanhamento é importante?
Um detector de contaminantes metálicos participa de uma etapa de controle de qualidade e proteção de processo.
Por isso, a manutenção não deve ser vista apenas como uma ação corretiva após uma falha.
O acompanhamento periódico permite verificar se o equipamento continua adequado às condições para as quais foi configurado e se a linha permanece coerente com o projeto inicial.
Mudanças na matéria-prima, na formulação do produto, na velocidade da correia, no volume transportado ou no posicionamento do detector podem exigir uma nova avaliação.
A substituição de componentes da linha, a instalação de novos equipamentos próximos ou alterações no sistema de automação também devem ser consideradas, especialmente quando podem interferir na rotina de inspeção ou na resposta ao evento detectado.
A inspeção deve observar, conforme os procedimentos definidos para a aplicação, a integridade física do conjunto, a estabilidade dos sinais, a comunicação com os dispositivos associados e a resposta prevista para uma detecção.
Qualquer teste deve seguir critérios documentados e compatíveis com a segurança de operação.
Procedimentos de calibração, periodicidade de verificações e requisitos de manutenção devem ser confirmados com o fornecedor ou responsável técnico, sem presumir valores, prazos ou métodos que não tenham sido especificados.
Suporte técnico e continuidade operacional
O suporte técnico é relevante porque a disponibilidade do equipamento depende tanto da tecnologia de detecção quanto da adequação da instalação, da parametrização e do acompanhamento ao longo do tempo.
Ao avaliar uma solução, a empresa deve perguntar quais atividades estão incluídas no suporte, quais procedimentos são recomendados e como são tratadas as mudanças nas condições do processo.
Também é importante confirmar diretamente o escopo de manutenção, a forma de atendimento, os requisitos de inspeção, as responsabilidades da equipe usuária e as condições comerciais aplicáveis.
No contexto apresentado, a ITAL atua como fabricante, distribuidor e prestador de serviços, oferecendo suporte de manutenção.
A ITAL, reúne mais de 60 anos de experiência em soluções magnéticas e possui atuação nacional.
Essas informações ajudam a contextualizar sua experiência no segmento, mas a configuração, o escopo do suporte e as condições de cada fornecimento devem ser confirmados diretamente conforme a necessidade industrial.
Critérios para uma decisão mais segura!
A função de detectar partículas metálicas é apenas um dos critérios de compra.
Uma decisão tecnicamente consistente deve considerar a relação entre o equipamento e o processo completo, incluindo o ponto de instalação, a proteção dos equipamentos posteriores, o tratamento do alerta, a possibilidade de rejeição, a rotina de inspeção e a manutenção necessária.
Uma avaliação adequada pode ser organizada em quatro perguntas centrais.
- O equipamento foi dimensionado para o produto, a velocidade do fluxo e o formato da linha?
- A equipe sabe como interpretar um alerta e quais ações devem ser tomadas?
- A integração com os sistemas existentes foi analisada sem presumir compatibilidades não confirmadas?
- Há um plano de acompanhamento para verificar o desempenho e revisar a configuração quando o processo mudar?
Responder a essas perguntas antes da aquisição favorece uma análise baseada no ciclo de vida, e não apenas na função inicial de detecção.
Para obter uma recomendação específica, a equipe deve encaminhar os dados da aplicação à ITAL e solicitar a confirmação do escopo técnico, dos procedimentos de manutenção, das condições comerciais e das responsabilidades de instalação e operação.
Também pode haver uma conexão contextual com a página de Detectores de Metais, permitindo aprofundar a aplicação do equipamento sem inserir links ou endereços não confirmados.
Onde encontrar mais informações sobre a solução?
Também é pertinente utilizar a página de contato técnico da empresa para encaminhar informações sobre o produto, o fluxo, a instalação e a necessidade de integração.
Esses caminhos internos ajudam a conectar a explicação sobre detecção de contaminantes metálicos com temas de movimentação magnética, proteção de equipamentos e continuidade operacional.
Como as condições de cada aplicação podem variar, a confirmação técnica deve ocorrer antes da definição do equipamento e da configuração.
O equipamento identifica variações associadas à presença de partículas metálicas no fluxo de produtos ou matérias-primas.
Perguntas frequentes
O Detector de contaminantes metálicos identifica quais tipos de materiais?
A capacidade de detecção depende da configuração adotada e de fatores do processo, como o tipo de material transportado, a velocidade do fluxo e as dimensões dos contaminantes esperados.
Por isso, a avaliação deve considerar as condições reais da linha industrial.
Onde o detector pode ser instalado?
Os detectores podem ser aplicados em correias transportadoras, linhas de produção e sistemas de transporte de materiais.
O ponto de instalação deve ser definido conforme o layout da planta, o sentido do fluxo, o espaço disponível, o acesso para inspeção e o objetivo principal da aplicação.
Em alguns processos, a prioridade pode ser proteger equipamentos posteriores; em outros, reforçar o controle de qualidade do produto.
A sensibilidade é igual para todos os produtos?
Não necessariamente. A sensibilidade pode ser adaptada ao tipo de produto, à velocidade do fluxo e às dimensões dos contaminantes que precisam ser identificados.
Um ajuste adequado também deve considerar características operacionais da linha e possíveis interferências do ambiente industrial.
Assim, a sensibilidade não deve ser tratada como um atributo universal ou analisada separadamente do processo.
O equipamento apenas alerta ou também remove o contaminante?
O detector pode acionar um sinal de alerta ou integrar-se a um sistema de rejeição, conforme a configuração aplicada.
A detecção e a remoção são funções relacionadas, mas não são exatamente a mesma coisa.
O detector identifica uma alteração associada à presença metálica; já o desvio ou descarte do material depende da arquitetura da linha e do mecanismo de rejeição definido para a operação.
Quais setores podem utilizar detectores de metais?
A aplicação é relevante em diferentes segmentos industriais, especialmente quando partículas metálicas podem afetar o produto, interromper o processo ou danificar equipamentos posteriores.
Entre os setores incluem diferentes aspectos técnicos.
- Mineração.
- Siderurgia.
- Metalurgia.
- Reciclagem.
- Indústria alimentícia.
- Plásticos.
- Cerâmica.
- Fundição.
- Usinagem.
- Agronegócio.
- Açúcar e álcool.
- Embalagens.
- Borracha.
- Transporte.
- Manutenção industrial.
Em cada setor, a configuração deve considerar o material processado e o objetivo da inspeção.
Em mineração e reciclagem, por exemplo, o foco pode estar na proteção de trituradores, moinhos e transportadores.
Em linhas de produtos e matérias-primas, o detector pode contribuir para o controle de qualidade e para a identificação de contaminantes antes de etapas posteriores.
Como escolher uma solução?
A escolha deve começar pelo diagnóstico do processo.
Antes de solicitar uma solução, a equipe industrial pode reunir as seguintes informações.
- Qual é o tipo de produto ou matéria-prima transportado?
- Qual é a velocidade do fluxo?
- Quais dimensões de contaminante precisam ser identificadas?
- A movimentação ocorre em correia transportadora, linha de produção ou outro sistema de transporte?
- O objetivo principal é proteger máquinas, controlar a qualidade ou reduzir o risco de paradas?
- Existe espaço disponível para instalação e manutenção?
- O processo precisa apenas de alerta ou também de rejeição?
- O detector deverá comunicar-se com algum sistema de automação existente?
Com essas informações, a análise técnica tende a ser mais precisa.
A ITAL informa que adapta a sensibilidade e a configuração às especificações do produto e da operação.
As condições efetivas de aplicação devem ser confirmadas em uma avaliação técnica específica.
A ITAL atende quais regiões?
O aplicação indica que a ITAL possui alcance nacional.
A empresa atua como fabricante, distribuidora e prestadora de serviços, incluindo suporte de manutenção.
Para confirmar condições de atendimento, disponibilidade de suporte e escopo adequado à unidade industrial, é recomendável consultar diretamente a empresa.
Com mais de 60 anos de experiência em soluções magnéticas, a ITAL, reúne atuação em diferentes segmentos industriais.
Essa experiência pode ser considerada na etapa de avaliação, sem substituir a análise das características específicas de cada processo.
Para saber mais sobre Detector de contaminantes metálicos
clique aqui e entre em contato por e-mail.
Deseja uma solução personalizada?
Contate um de nossos especialistas e tenha a solução em suas mãos!
Fale com um EspcialistaPrincipais regiões de atendimento:
- Acre
- Alagoas
- Amapá
- Amazonas
- Bahia
- Ceará
- Distrito Federal
- Espírito Santo
- Goiás
- Maranhão
- Mato Grosso
- Mato Grosso do Sul
- Minas Gerais
- Pará
- Paraíba
- Paraná
- Pernambuco
- Piauí
- Rio de Janeiro
- Rio Grande do Norte
- Rio Grande do Sul
- Rondônia
- Roraima
- Santa Catarina
- São Paulo
- Sergipe
- Tocantins